
 登录
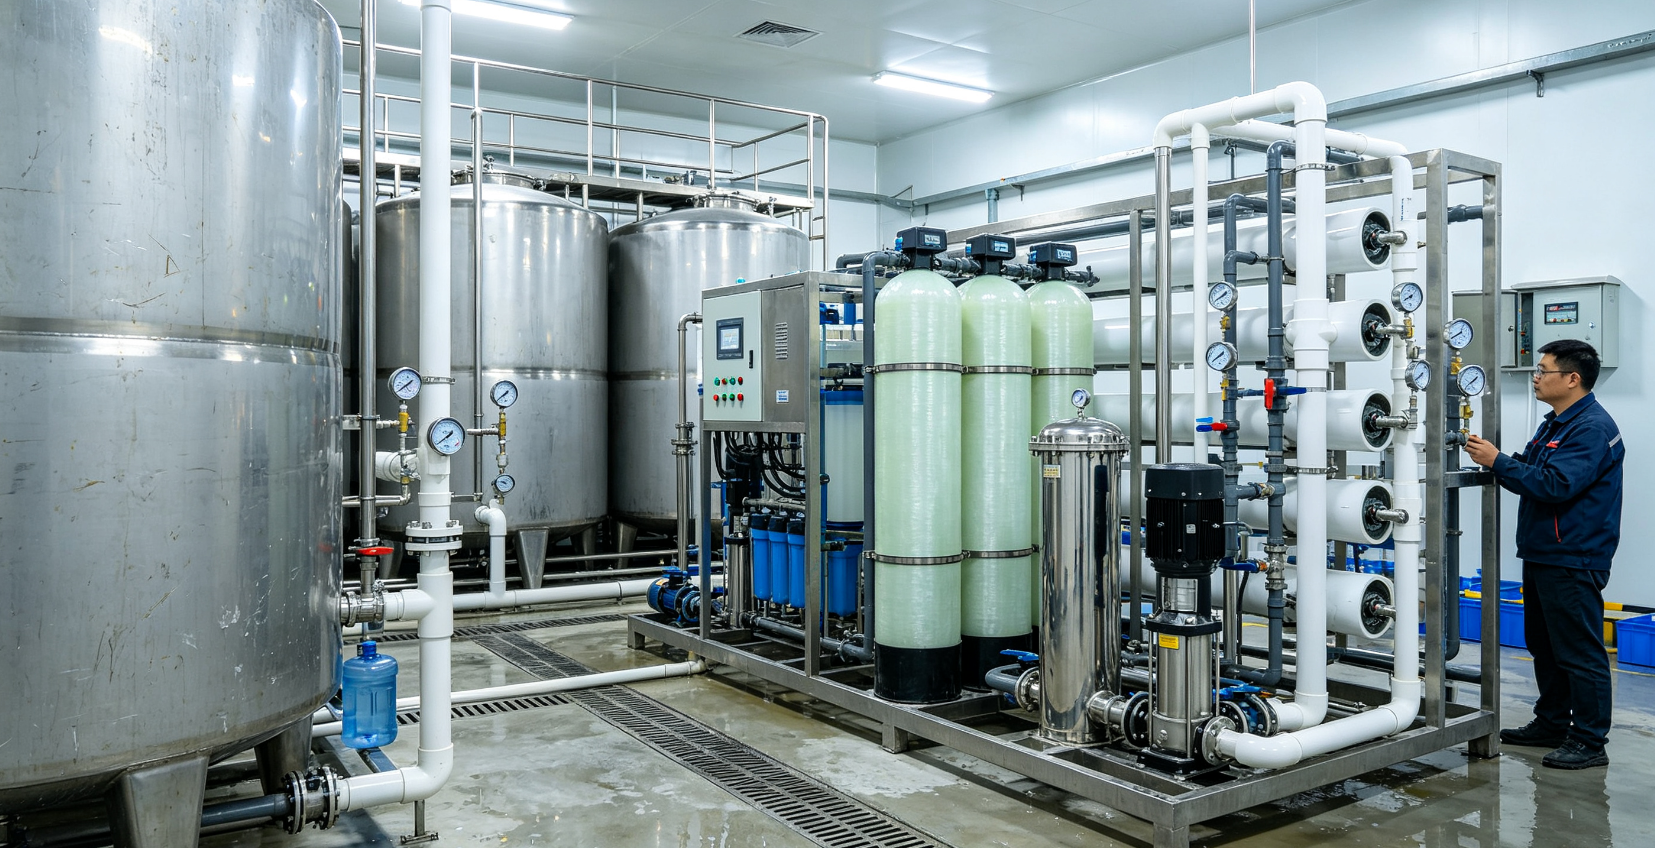
市面上我们日常饮用的桶装矿泉水,看着只是简单装水,背后却是一套完整严谨的生产工序。从原水取水,到桶内灌装、封盖出库,每一步都有对应的专业设备保驾护航。不少准备入局桶装水行业的朋友,都好奇整套生产线都包含哪些设备,今天就带大家梳理一遍。
一、原水预处理设备
水源的水质是矿泉水品质的基础,原水中含有泥沙、悬浮物、余氯、重金属、微生物等杂质,需要先做预处理。 核心设备:原水泵、石英砂过滤器、活性炭过滤器、软化水设备、精密过滤器。 作用:去除水里大颗粒杂质、异味,降低水的硬度,保护后续反渗透主机,减轻核心净水设备负荷。
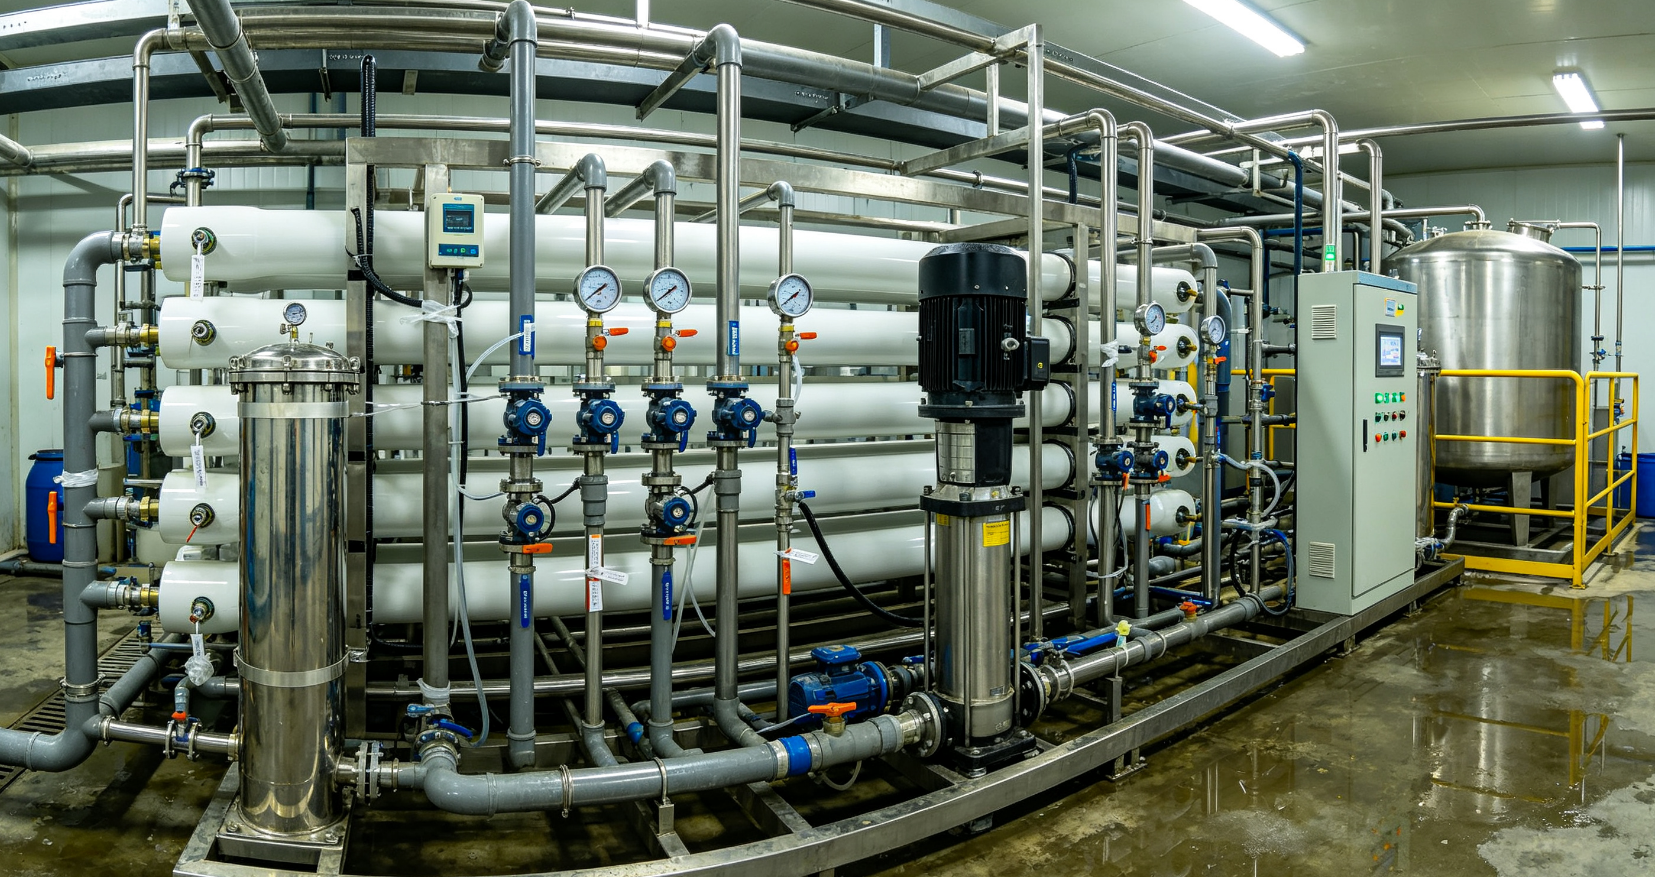
二、反渗透净水主机
这是整套生产线的核心净化单元,依靠反渗透膜技术,深度过滤水中细菌、病毒、各类离子杂质,把原水处理成符合饮用标准的纯净水 / 矿泉水。 配套:反渗透膜组件、高压泵、水质在线监测仪表,实时监控出水水质。
如果是天然矿泉水,还会增设超滤设备,保留水中有益矿物质,同时截留有害微生物。
三、空桶处理设备
回收的大塑料桶,需要彻底清洗消毒,是保障卫生的关键环节。 核心设备:全自动拔盖机、桶外刷机、桶内高压洗桶机、消毒喷淋系统。 流程:拔掉旧桶盖→刷洗桶外壁→高压冲洗桶内壁 + 消毒液消杀,洗完之后沥干,等待灌装。
四、灌装封盖主机
洗干净的空桶输送到灌装工位,完成注水、压盖一体化作业。
核心设备:全自动桶装水灌装机(冲洗、灌装、压盖三合一机型居多)。
优势:密闭环境灌装,减少二次污染,灌装速度稳定,适合规模化生产。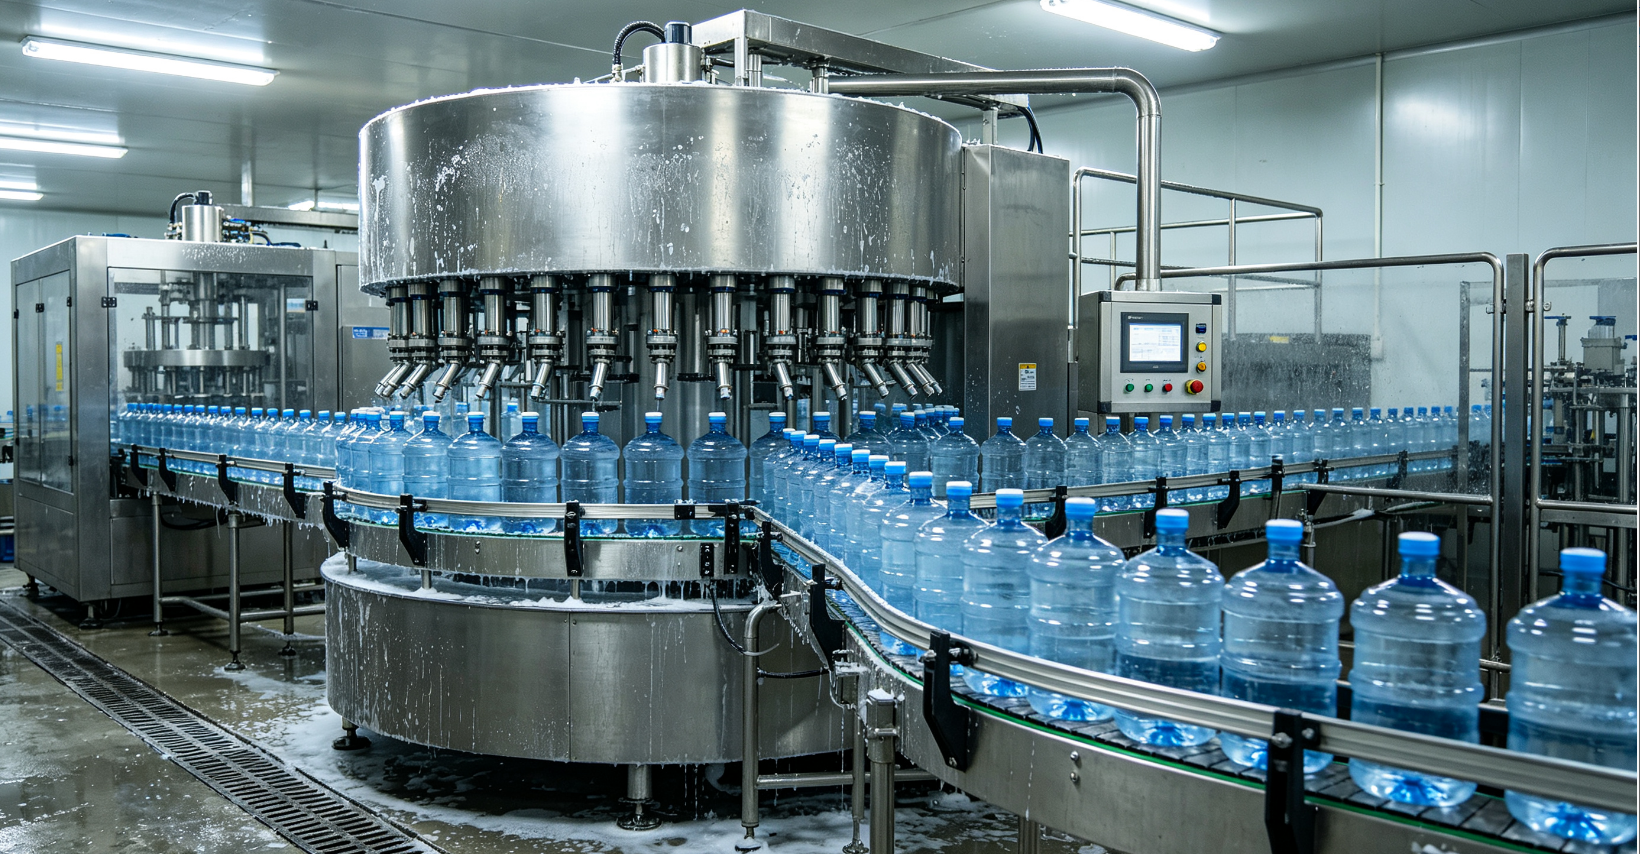
五、后段辅助配套设备
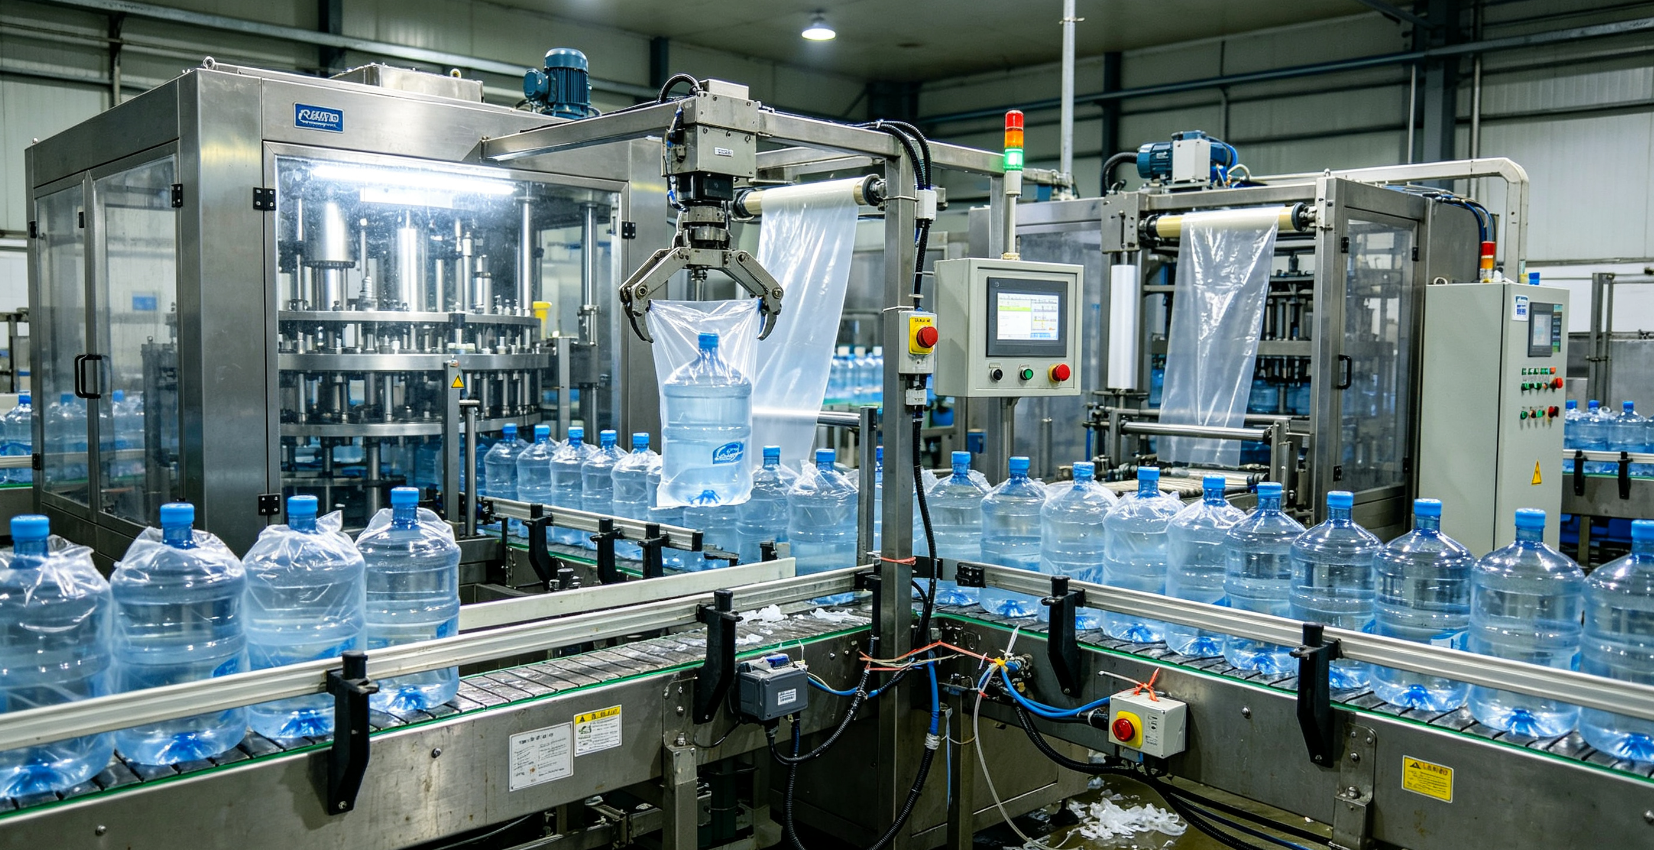
灌装完成后,还要经过灯检、套膜、码垛,才能入库发货。 设备:灯检机架、热收缩膜机、提桶套袋机、输送线、自动码垛机。 灯检用来肉眼排查桶内有无异物;热缩膜封装桶口,防尘防污染;码垛设备方便成品堆叠转运。
整套桶装矿泉水产线,配置方案可根据厂房规模、产能需求灵活调整。小规模厂房可以选用半自动机型;想要日产几千桶的大型水厂,可上全套自动化流水线。 食品水厂项目前期投入不小,大家可以结合自身产能规划,挑选适配的生产设备,规划好建厂方案。


