 登录
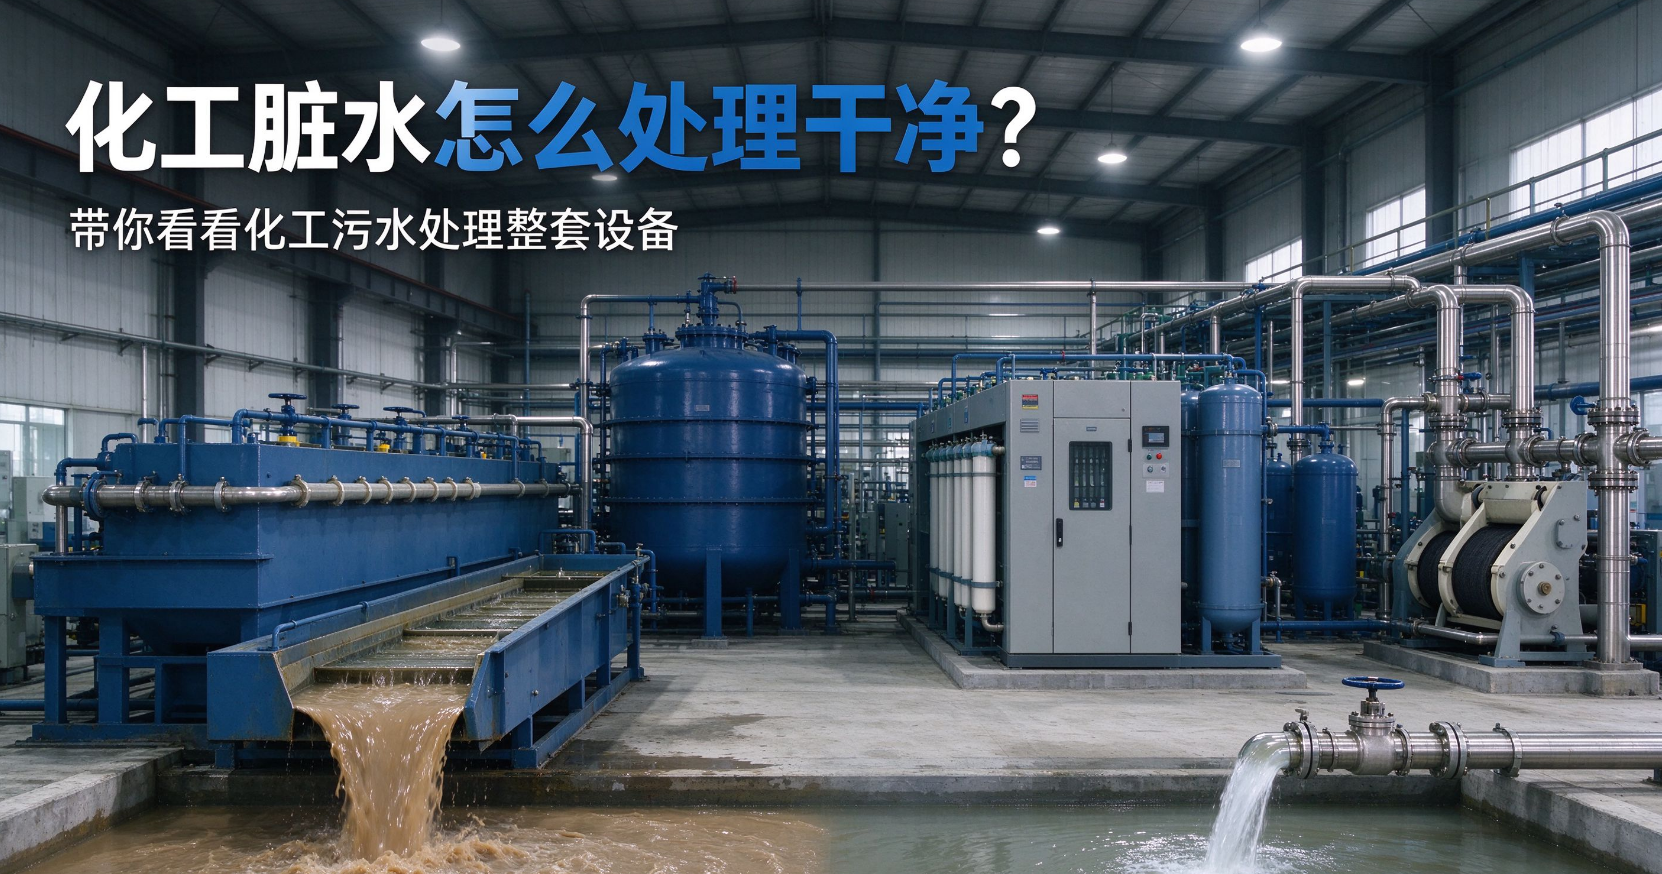
化工废水成分复杂,含有有机物、酸碱、重金属、盐分等多种污染物,处理难度远高于普通污水,想要稳定达标排放,离不开一套搭配合理的污水处理成套设备。很多化工企业都关心:浑浊难处理的化工污水,是经过哪些设备一步步变清澈的?今天带大家看懂整套化工污水处理产线!
✅ 第一步:预处理单元 | 格栅、调节池、加药装置、溶气气浮机化工污水先经过机械格栅,打捞水中大颗粒杂质、漂浮物,保护后续泵体和设备不被堵塞。 污水进入调节池均质均量,平衡水质水量波动,避免冲击后端系统。 搭配全自动加药装置,按需投加酸碱药剂、絮凝剂,调节 pH 值,让污染物抱团形成絮体;再送入溶气气浮机,微气泡携带絮状物上浮,刮泥机把浮渣刮除,去除大部分悬浮物、油类物质。
✅ 第二步:生化处理单元 | 厌氧反应器、一体化 AO/MBR 设备经过预处理的污水,进入生化核心段。厌氧反应器分解大部分难降解大分子有机物,降低 COD;再进入AO+MBR 一体化设备,缺氧 + 好氧配合微生物降解污染物,MBR 膜组件替代传统二沉池,固液分离效果更好,出水清澈,脱氮效果稳定,是化工污水达标关键设备。
✅ 第三步:深度处理单元 | 高级氧化设备、过滤机组针对难降解、有色度的化工废水,配套芬顿 / 臭氧氧化塔,氧化分解残留难降解有机物;后续经过石英砂过滤器、活性炭过滤器,进一步截留悬浮物、吸附色度和残留污染物。 有回用需求的工况,可加装超滤、反渗透膜系统,处理后的清水可以回用于生产,节约用水成本。
✅ 第四步:污泥处理单元 | 叠螺脱水机 / 板框压滤机全程产生的污泥汇集到污泥池,输送至叠螺脱水机或者板框压滤机,把污泥脱水压成干泥饼,减量化方便转运处置,压滤后的滤液回流重新进入系统处理,不造成二次污染。
化工污水没有统一配方,水质差异大,成套设备支持撬装一体化或者分体式搭建,可根据水质、水量、排放要求灵活搭配。自动化程度高,在线监测水质,减少人工值守;耐冲击负荷强,适配精细化工、涂料、医药中间体等多种化工废水场景。
环保管控越来越严格,污水稳定达标排放,选对设备方案是重中之重。 有化工污水处理设备选型、二手成套环保设备需求,欢迎咨询了解!


